Hassas Cam Kalıplamaya (PGM) Genel Bakış
Hassas cam kalıplama (PGM) asferik lensler 1980'lerin başında tanıtıldı ve o zamandan beri telekomünikasyon, dijital fotoğrafçılık ve termal görüntüleme gibi çeşitli sektörlerde önemli bir teknoloji haline geldi. PGM'nin yaygın olarak benimsenmesi, asferik yüzeylere sahip yüksek kaliteli, tekrarlanabilir cam optikleri düşük maliyetle ve büyük miktarlarda üretme yeteneğinden kaynaklanmaktadır. Bu, özellikle üretimi optimize etmek için üretilebilirlik için tasarım (DFM) ilkelerini uygularken, PGM'yi optik tasarım için paha biçilmez bir süreç haline getirir.
PGM Üretim Süreci
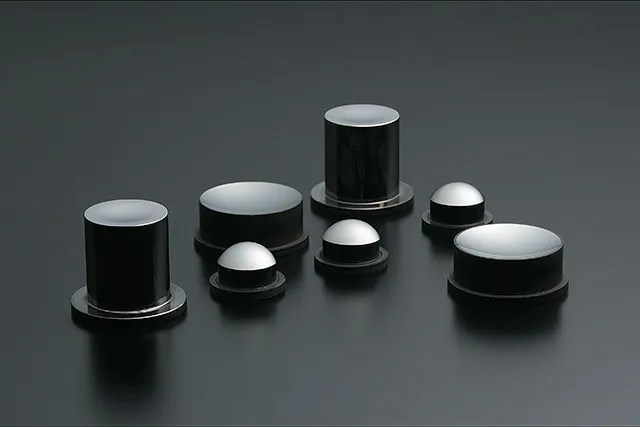
PGM izotermal bir sıkıştırmalı kalıplama işlemidir. Başlangıçta, bir cam kalıplama makinesi içindeki hassas kalıpların arasına bir cam ön kalıbı yerleştirilir. İstenilen mercek yüzeyini yansıtan bu kalıplar, termal profillere ve malzeme özelliklerine göre ayarlanmaktadır. Makine nitrojen veya vakumla temizlenir ve hem ön kalıp hem de kalıplar ısıtılır. Basınç uygulamak ve kalıbın soğumasına izin vermek, son mercekle sonuçlanır.
Buna göre Zhang ve diğerleri. (2019)Hassas cam kalıplama işlemi, yüksek performanslı optik sistemler için çok önemli olan, yüksek yüzey kalitesine ve düşük pürüzlülüğe sahip karmaşık asferik merceklerin üretilmesine olanak tanır.
Asferik Lensler İçin Doğru Malzemeyi Seçmek
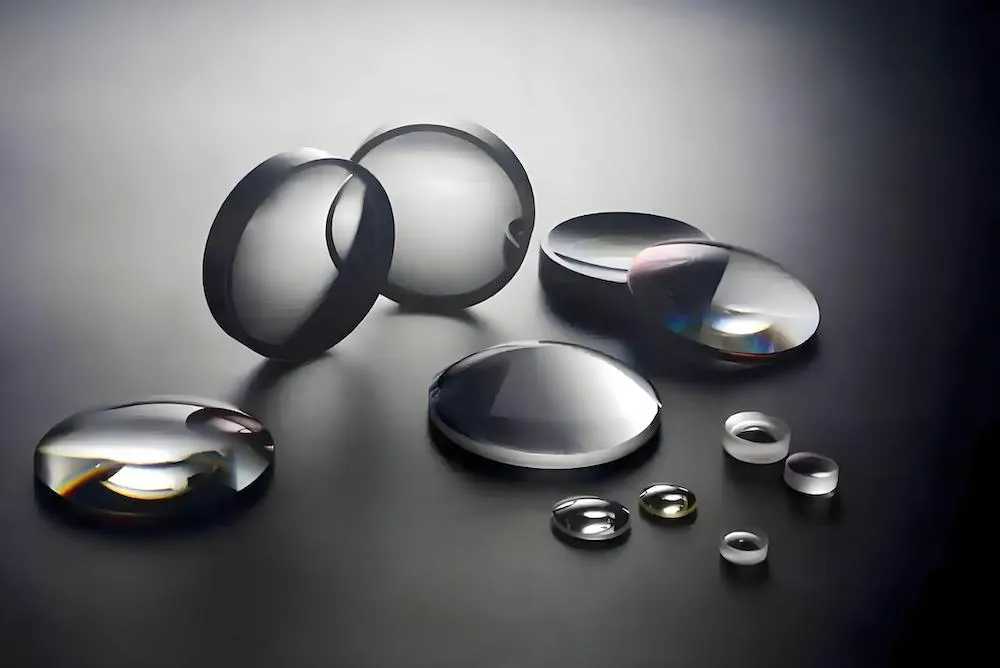
Malzeme seçimi, herhangi bir DFM girişiminde kritik bir adımdır ve hassas cam kalıplama da bir istisna değildir. Doğru optik cam, performansı önemli ölçüde artırabilir, teslim sürelerini kısaltabilir ve maliyetleri düşürebilir. 200'den fazla kalıplanabilir cam türü mevcut olduğundan tasarımcılar önemli ölçüde özgürlüğe sahiptir. Ancak seçenekleri daraltmak için üretilebilirlik, bulunabilirlik ve maliyet gibi faktörlerin dikkate alınması gerekir. Tedarikçilerle erken görüşmeler, en etkili malzemenin belirlenmesine yardımcı olabilir.
Bir veya iki cam türüyle başlamak ve üreticilerden erken geri bildirim almak, zamandan ve maliyetten tasarruf sağlayabilir. Üreticiler genellikle ölçek ekonomilerinden yararlanmak ve müşterilere maliyet tasarrufu sağlamak için seçilmiş bir malzeme grubunu standartlaştırıyor. Bu malzemelerle ilgili deneyimleri, performansın, kalitenin ve planlama risklerinin azaltılması konusunda değerli bilgiler sağlayabilir.
Bazı cam formülasyonları takım ömrünü olumsuz yönde etkileyebilir ve maliyetleri artırabilir. Daha düşük işlem sıcaklıkları gerektiren camlar, kalıplama sırasında yüzey oksidasyonu riskini azaltır, kirlenmeyi ve bakım ihtiyaçlarını azaltır. Bu düşük sıcaklıklar aynı zamanda ısıtma ve soğutma döngülerini kısaltarak verimi artırır ve enerji tüketimini azaltır.
PGM'nin Optik Tasarıma Etkisi
Malzemeyi seçtikten sonra PGM işleminin optik tasarım üzerindeki etkisini anlamak önemlidir. Camın termal geçmişi, fiziksel ve optik özelliklerini etkiler, bu nedenle geleneksel lens üretimi tavlama oranlarını belirtir. PGM işlemi, verimi en üst düzeye çıkarmak ve maliyetleri en aza indirmek için soğutma döngüsünü optimize eder. PGM için soğutma oranı, bitmiş ürünün tavlama oranına karşılık gelir. PGM lenslerin tavlama sonrası yapılması mümkün olsa da, genellikle maliyetleri, teslim sürelerini artırır ve yüzey kalitesini düşürür.
Araştırmayı yapan: Nguyen ve ark. (2020) PGM lenslerinin tipik olarak görünür dalga boylarında kullanılan yaygın kalıplanabilir camlar için kırılma indeksinde -0,0006 ile -0,010 arasında hafif bir azalma sergilediğini belirtir. Daha yüksek endekslere sahip kalkojenit camlar, kızılötesi spektrumda daha önemli düşüşler sergiler.
Hassas Cam Kalıplı Asferik Lensler için Tasarım İlkeleri
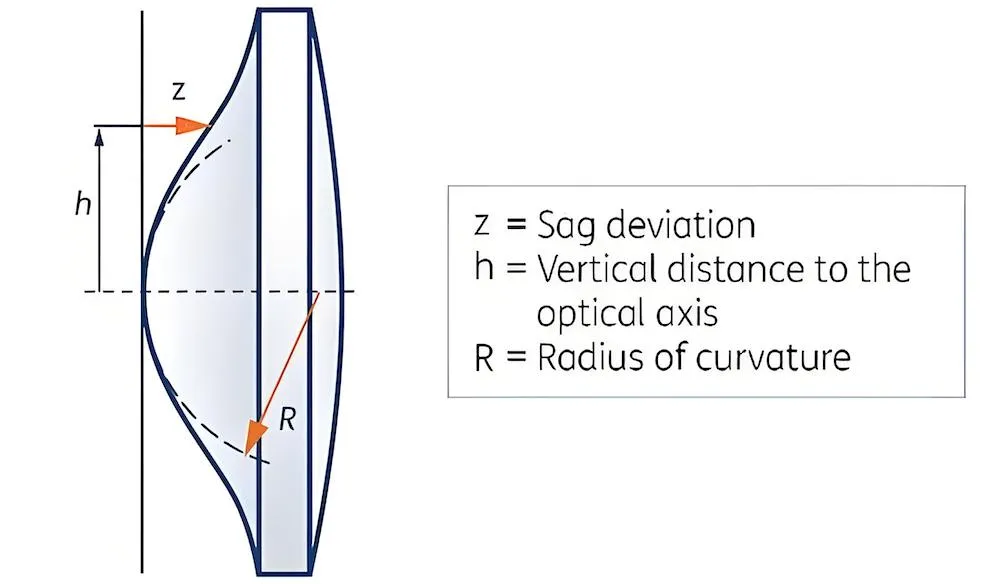
Hassas cam kalıplı bileşenlerin tasarımında etkili DFM uygulamalarını dahil etmek birkaç temel ilkeyi içerir. Merceğin genel form faktörü birincil bir husustur, çaplar genellikle bir milimetreden daha azdan 100 mm'nin üzerine kadar değişir, ancak çoğu 1 ila 25 mm arasındadır.
Çeşitli lens şekilleri ve preformlar kullanılabilirken, preform seçimi genellikle üreticinin sorumluluğundadır. Bilyalı preform, PGM için en uygun maliyetli olanıdır. Bilyalı preformlar için tasarım kuralları burada özetlenmiştir, ancak farklı preform geometrileri kullanılarak gelişmiş veya tipik olmayan şekiller elde edilebilir ve üreticiyle erken bir aşamada görüşülmelidir.
Bir merceğin merkez kalınlığı (CT), şekline veya en boy oranına bağlıdır. 0,2 mm'ye kadar çok ince CT'ler üretilebilir ancak gerilimi en aza indirmek için net şekle yakın ön kalıplar gerekebilir. Termal değişimleri önlemek için büyük CT değerlerinden kaçınılmalıdır. Kontrolsüz termal profiller stres çift kırılmasına, homojen olmayan kırılma indekslerine ve potansiyel kırılmalara neden olabilir.
0,4 mm'nin altındaki kenar kalınlıkları (ET) kenar kırılmasına ve elleçleme zorluklarına yol açabilir. Dış çap (OD), kalıp takım tasarımıyla sınırlıdır ve genellikle 1 mm'den az ile 25 mm'nin üzerinde değişir. Büyük OD'ler ayrıca termal gradyanlardan da etkilenebilir ve bu da verimi etkiler. Yüksek verimi korumak için OD'nin CT ve ET'ye göre en boy oranları üreticinin deneyimine dayanmalıdır.
Asferik Lenslerde Yarıçapları ve Geçiş Bölgelerini Karıştırın
Stres konsantrasyonlarını azaltan ve kesici takıma rahatlık sağlayan bir karışım yarıçapına uyum sağlamak için fiziksel açıklık (PA), her zaman şeffaf açıklıktan (CA) daha büyük olmalıdır. Karışım yarıçapının boyutu yüzeye ve üretim yöntemine bağlıdır. Kalıp işleme kısıtlamalarını hafifletmek ve CA içindeki optik yüzeyi korumak için CA ile karışım yarıçapı arasında bir geçiş bölgesine ihtiyaç duyulabilir.
Optik yüzeydeki yüksek eğimler kalıp imalatında ve metrolojide zorluklara neden olur. Hassas elmas taşlama ve yüzey profilometreleri genellikle 55° ile 60° arasındaki eğimlerle sınırlıdır. Dik geometriler gaz sıkışmasını önlemek için vakumlu kalıplama gerektirebilirken, çok düşük eğimler yanlış hizalama riskini artırır.
Asferik Lensler için Flanşlar ve Insert Kalıplama
Flanşlar gibi montaj özellikleri doğrudan PGM bileşenlerine entegre edilebilir. Yeterli montaj alanlarını sağlamak için flanşlar uygulanırken harmanlama ve kenar yarıçapları dikkate alınmalıdır. Büyük flanşlar ön kalıp hacmini ve malzeme maliyetlerini arttırır ancak daha kolay montaj için tercih edilir.
Lensin doğrudan metalik bir tutucuya kalıplanmasını içeren kalıplama, standart PGM lenslerden ayrı olarak incelenmesi gereken başka bir seçenektir.
Özetle
Tedarikçileri tasarım sürecine erken dahil etmek ve hassas cam kalıplı asferik lensleri tasarlarken DFM tekniklerini uygulamak, uygun maliyetli, yüksek düzeyde üretilebilir tasarımlara yol açabilir. Bu yönergelerin takip edilmesi, PGM'nin avantajlarının optik tasarım sürecinde tam olarak gerçekleştirilmesini sağlar.
Araştırmalar ve pratik uygulamalar, hassas cam kalıplamanın yüksek kaliteli asferik lenslerin uygun ölçekte üretilmesi için oldukça etkili bir yöntem olduğunu göstermektedir. Tarafından vurgulandığı gibi Smith ve Jones (2018)PGM'de DFM ilkelerinden yararlanılması, optik üretimin verimliliğini ve maliyet etkinliğini önemli ölçüde artırabilir.