Przegląd precyzyjnego formowania szkła (PGM)
Precyzyjne formowanie szkła (PGM) dla soczewki asferyczne została wprowadzona na początku lat 80. XX wieku i od tego czasu stała się kluczową technologią w różnych gałęziach przemysłu, takich jak telekomunikacja, fotografia cyfrowa i termowizja. Powszechne zastosowanie PGM wynika z jego zdolności do wytwarzania wysokiej jakości, powtarzalnej optyki szklanej z powierzchniami asferycznymi przy niskim koszcie i w dużych ilościach. To sprawia, że PGM jest nieocenionym procesem w projektowaniu optycznym, zwłaszcza przy wdrażaniu zasad projektowania pod kątem możliwości produkcyjnej (DFM) w celu optymalizacji produkcji.
Proces produkcyjny PGM
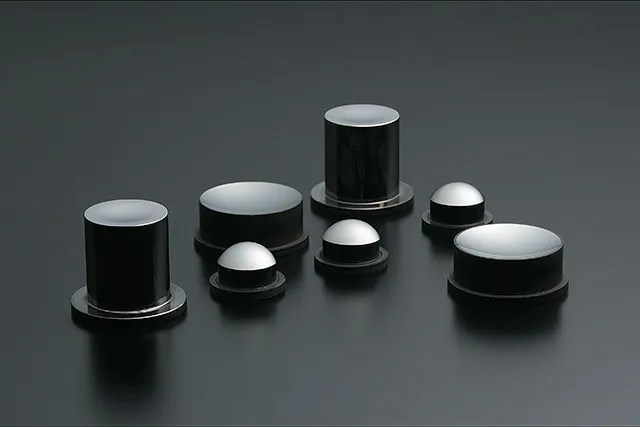
PGM to proces izotermicznego formowania tłocznego. Początkowo szklana preforma jest umieszczana pomiędzy precyzyjnymi formami w maszynie do formowania szkła. Formy te, które odzwierciedlają pożądaną powierzchnię soczewki, są dostosowane do profili termicznych i właściwości materiału. Maszynę przedmuchuje się azotem lub próżnią, a preformę i formy podgrzewa się. Wywarcie nacisku i pozostawienie formy do ostygnięcia daje finalną soczewkę.
Według Zhang i in. (2019), proces precyzyjnego formowania szkła pozwala na produkcję złożonych soczewek asferycznych o wysokiej jakości powierzchni i niskiej chropowatości, kluczowych dla wysokowydajnych układów optycznych.
Wybór odpowiedniego materiału na soczewki asferyczne
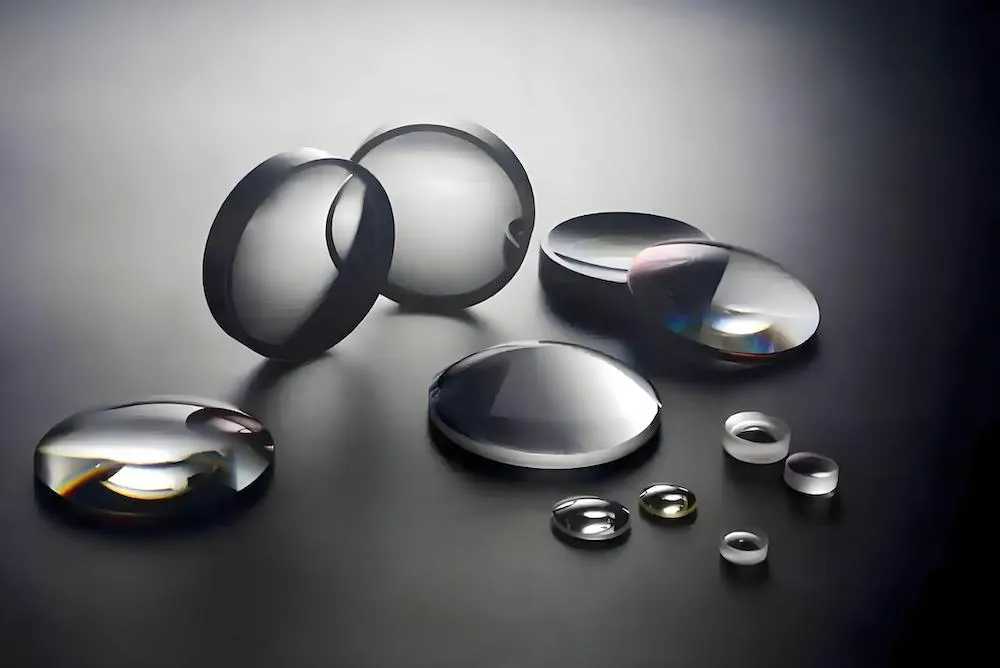
Wybór materiału to krytyczny krok w każdej inicjatywie DFM, a precyzyjne formowanie szkła nie jest tu wyjątkiem. Właściwe szkło optyczne może znacznie poprawić wydajność, skrócić czas realizacji i obniżyć koszty. Dostępność ponad 200 rodzajów formowanego szkła daje projektantom dużą swobodę. Aby zawęzić opcje, należy jednak wziąć pod uwagę takie czynniki, jak możliwości produkcyjne, dostępność i koszt. Wczesne rozmowy z dostawcami mogą pomóc w określeniu najskuteczniejszego materiału.
Rozpoczęcie od jednego lub dwóch rodzajów szkła i wczesne uzyskanie informacji zwrotnej od producentów może zaoszczędzić czas i koszty. Producenci często standaryzują wybraną grupę materiałów, aby wykorzystać efekt skali i przenieść oszczędności na klientów. Ich doświadczenie z tymi materiałami może dostarczyć cennych informacji na temat zmniejszania ryzyka związanego z wydajnością, jakością i planowaniem.
Niektóre składy szkła mogą negatywnie wpływać na trwałość narzędzi i zwiększać koszty. Szkło wymagające niższych temperatur przetwarzania zmniejsza ryzyko utleniania powierzchni podczas formowania, zmniejszając zanieczyszczenie i wymagania konserwacyjne. Te niższe temperatury skracają również cykle ogrzewania i chłodzenia, poprawiając przepustowość i zmniejszając zużycie energii.
Wpływ PGM na konstrukcję optyczną
Zrozumienie wpływu procesu PGM na projekt optyczny jest niezbędne po wybraniu materiału. Historia termiczna szkła wpływa na jego właściwości fizyczne i optyczne, dlatego konwencjonalna produkcja soczewek określa szybkości wyżarzania. Proces PGM optymalizuje cykl chłodzenia, aby zmaksymalizować przepustowość i zminimalizować koszty. Szybkość chłodzenia dla PGM odpowiada szybkości wyżarzania gotowego produktu. Chociaż możliwe jest późniejsze wyżarzanie soczewek PGM, często zwiększa to koszty, czas realizacji i obniża jakość powierzchni.
Badania wg Nguyen i in. (2020) wskazuje, że soczewki PGM zazwyczaj wykazują niewielkie zmniejszenie współczynnika załamania światła, w zakresie od -0,0006 do -0,010 dla typowych formowanych okularów stosowanych w zakresie fal widzialnych. Szkła chalkogenkowe o wyższych indeksach wykazują bardziej znaczące spadki w widmie podczerwieni.
Zasady projektowania precyzyjnych soczewek asferycznych formowanych ze szkła
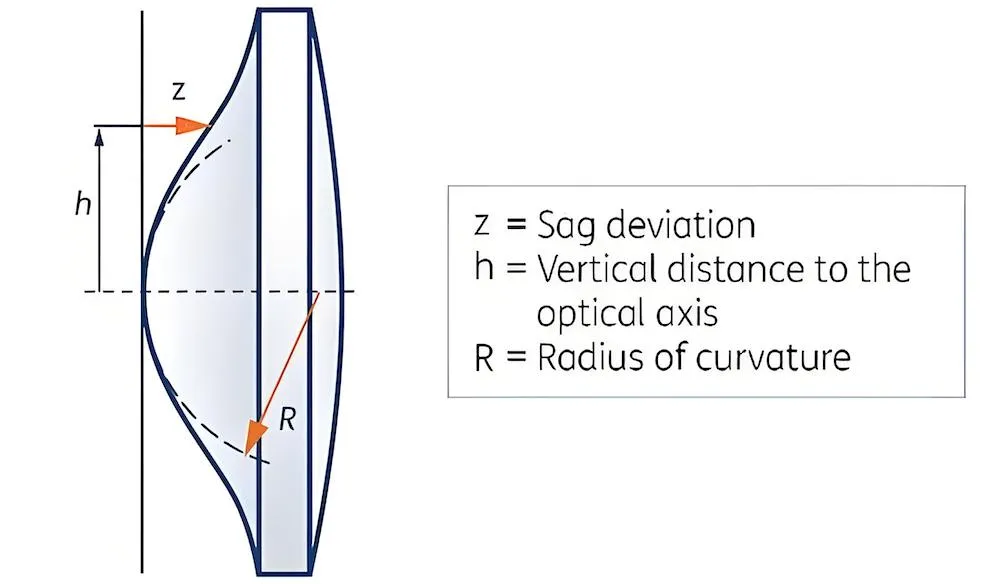
Włączenie skutecznych praktyk DFM do projektowania precyzyjnych elementów formowanych ze szkła obejmuje kilka kluczowych zasad. Ogólny współczynnik kształtu soczewki jest głównym czynnikiem, przy czym średnice zwykle wahają się od mniej niż milimetra do ponad 100 mm, chociaż większość mieści się w przedziale od 1 do 25 mm.
Podczas gdy można stosować różne kształty soczewek i preformy, wybór preformy jest zazwyczaj odpowiedzialnością producenta. Preforma kulista jest najbardziej opłacalna dla PGM. Zasady projektowania preform kulistych są tutaj opisane, ale zaawansowane lub nietypowe kształty można uzyskać, stosując różne geometrie preform i należy je wcześniej omówić z producentem.
Grubość środkowa (CT) soczewki zależy od jej kształtu lub proporcji. Można wytwarzać bardzo cienkie przekładniki prądowe o grubości do 0,2 mm, ale mogą wymagać preform o kształcie zbliżonym do netto, aby zminimalizować naprężenia. Należy unikać dużych wartości CT, aby zapobiec gradientom termicznym. Niekontrolowane profile termiczne mogą powodować dwójłomność naprężeń, niejednorodne współczynniki załamania światła i potencjalne pęknięcia.
Grubości krawędzi (ET) poniżej 0,4 mm mogą prowadzić do odpryskiwania krawędzi i trudności w obsłudze. Średnica zewnętrzna (OD) jest ograniczona przez konstrukcję narzędzia formy, zwykle od mniej niż 1 mm do ponad 25 mm. Duże OD mogą również cierpieć z powodu gradientów termicznych, co wpływa na wydajność. Współczynniki kształtu OD do CT i ET powinny być oparte na doświadczeniu producenta w celu utrzymania wysokiej wydajności.
Mieszaj promienie i strefy przejściowe w soczewkach asferycznych
Otwór fizyczny (PA) powinien być zawsze większy niż otwór przezroczysty (CA), aby uwzględnić promień mieszania, który zmniejsza koncentrację naprężeń i zapewnia odciążenie narzędzia tnącego. Rozmiar promienia mieszanki zależy od powierzchni i metody produkcji. Może być konieczna strefa przejściowa między CA a promieniem mieszanki, aby złagodzić ograniczenia związane z oprzyrządowaniem formy i chronić powierzchnię optyczną w obrębie CA.
Wysokie nachylenie powierzchni optycznej stwarza wyzwania w produkcji form i metrologii. Precyzyjne szlifowanie diamentowe i profilometry powierzchni są zwykle ograniczone do nachyleń od nieco poniżej 55° do 60°. Strome geometrie mogą wymagać formowania próżniowego, aby uniknąć uwięzienia gazu, natomiast bardzo niskie nachylenia zwiększają ryzyko niewspółosiowości.
Kołnierze i wkładki do soczewek asferycznych
Elementy montażowe, takie jak kołnierze, można zintegrować bezpośrednio z komponentami PGM. Podczas wykonywania kołnierzy należy uwzględnić promienie połączeń i krawędzi, aby zapewnić odpowiednią powierzchnię montażową. Duże kołnierze zwiększają objętość preformy i koszty materiałów, ale są pożądane ze względu na łatwiejszy montaż.
Formowanie wstawkowe, które polega na wtopieniu soczewki bezpośrednio w metalowy uchwyt, to kolejna opcja, którą należy rozważyć oddzielnie od standardowych soczewek PGM.
W podsumowaniu
Włączanie dostawców na wczesnym etapie procesu projektowania i stosowanie technik DFM podczas projektowania precyzyjnych soczewek asferycznych formowanych ze szkła może prowadzić do opłacalnych projektów o dużej możliwości produkcyjnej. Przestrzeganie tych wytycznych gwarantuje, że zalety PGM zostaną w pełni wykorzystane w procesie projektowania optyki.
Badania i praktyczne zastosowania pokazują, że precyzyjne formowanie szkła jest wysoce efektywną metodą produkcji wysokiej jakości soczewek asferycznych na dużą skalę. Jak podkreślił Smith i Jones (2018)wykorzystanie zasad DFM w PGM może znacząco zwiększyć wydajność i opłacalność produkcji elementów optycznych.